七項成型製程,以及每一項的做法
製程能力
製程能力
以下每項製程都在聚暘自有機台上生產;以分段成型或合作廠方式進行的,會直接標明。
| 製程 | 對您的零件代表什麼 | 狀態 | 說明 |
|---|---|---|---|
| 一般射出成型 | 在 8 台 50 到 210 t 的機台(華欽 HC-120、HC-160、HC-210 與一台 50 t 機)上的一般熱塑性射出。應用案例中多數零件由此製程生產。 | 已在量產 | 8 台機台,鎖模力 50 到 210 t,工廠 2026 年提供。 |
| 嵌件射出 | 在射出前將金屬或塑膠嵌件置入模具,常見於螺紋座與端子。 | 已在量產 | 已有金屬螺母、金屬刀片與電子元件的嵌件射出經驗,皆為人工放置。客供嵌件需提供規格並約定備品比例。 |
| 多穴模具成型 | 同一副模具設多個相同穴數以提高單模產出。穴數依年用量與零件尺寸決定。 | 已在量產 | 已有量產最多 10 穴的經驗。新零件的穴數依零件尺寸、年用量與所用機台決定。 |
| 熱澆道技術 | 無流道模具,可降低高量產專案的材料損耗與週期時間。 | 已在量產 | 可承接客戶既有的熱澆道模具。溫控器品牌逐模處理。 |
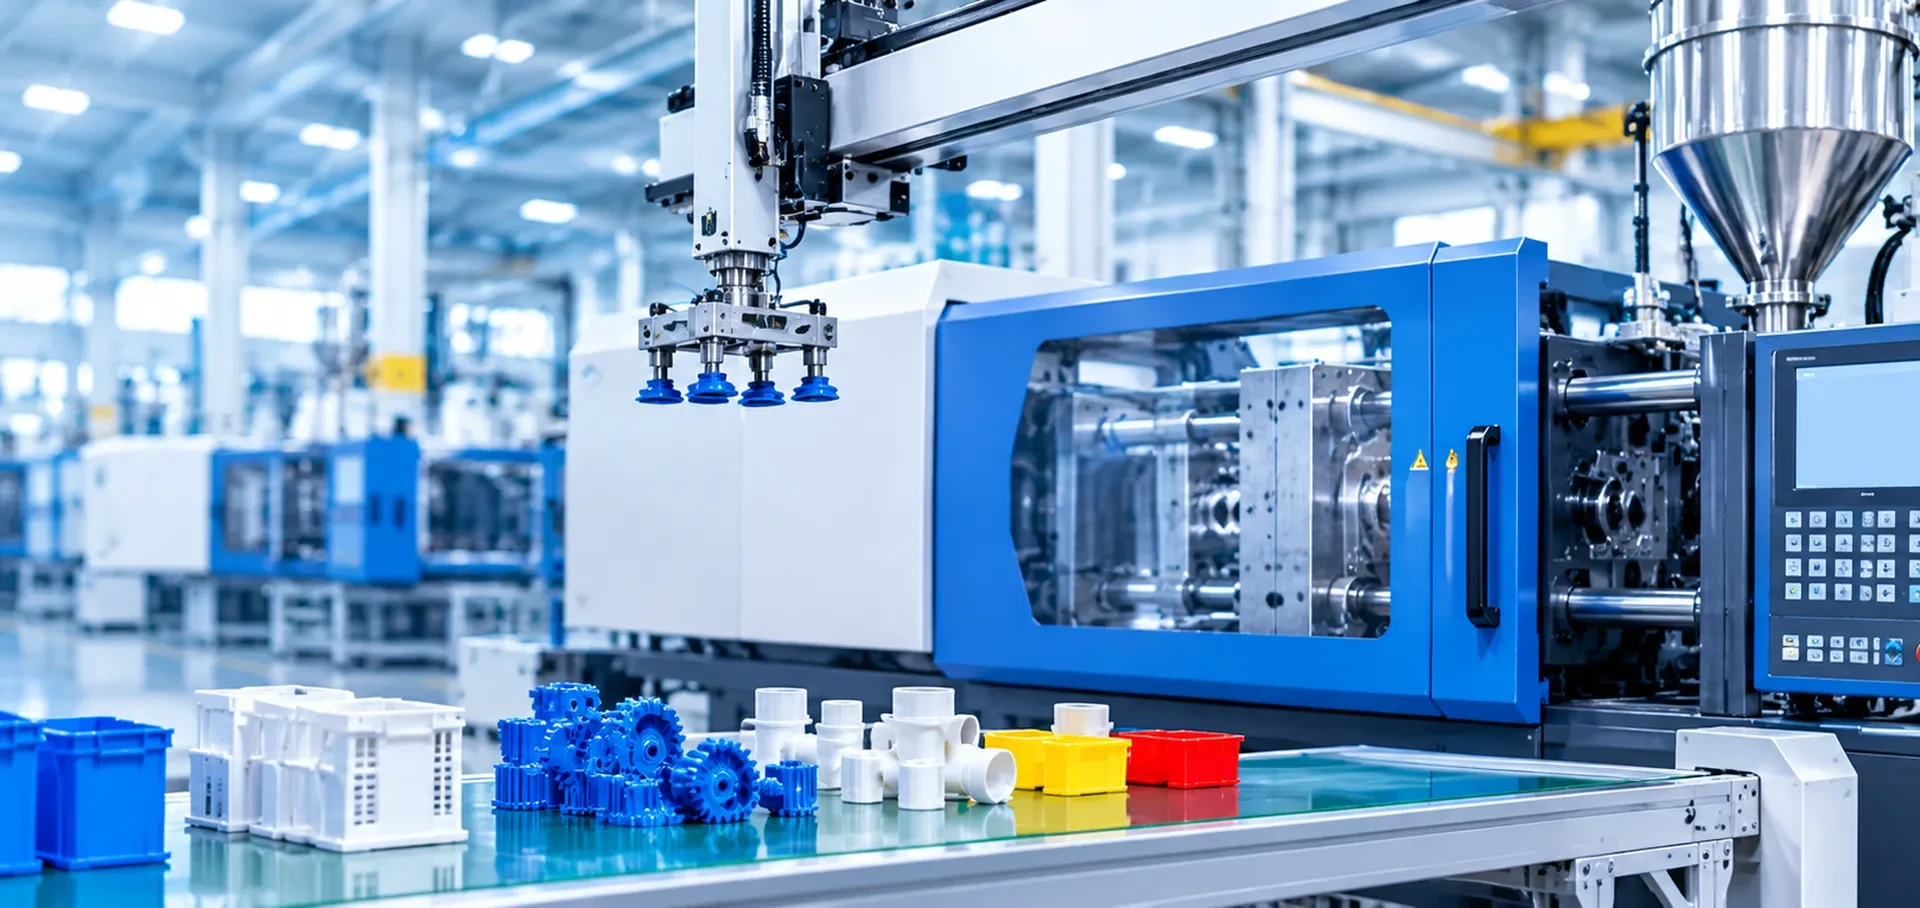
| 自動化成型 | 以取出機自動取件,維持週期一致並減少搬運損傷。 | 已在量產 | 8 台機台皆配備取出機自動落料,同時保護外觀面。 |
| 包膠成型 PP 上包 TPR | 聚暘手工具頁描述以 PP 殼體搭配 TPR 握把。兩種樹脂的黏著性取決於實際牌號。 | 已在量產 | 在聚暘自有機台上以兩次成型完成:先射基材,再射 TPR。每個專案的黏著性以牌號層級驗證。 |
| 雙料射出 | 在同一機台週期內射出兩種樹脂,使用旋轉或轉盤模具。此製程需要專用雙料機。 | 兩次成型或合作廠 | 無自有雙料機。包膠零件以兩次成型生產;若必須使用真正的雙料模具,則交由合作廠執行並明確標示。 |
成型範圍
寄送圖面前可先對照以下數字。射出量、拉桿間距與模厚為最大機台的數值;移轉模具會再對照實際上機的那一台核對。
| 項目 | 數值 | 買家為何問這一項 |
|---|---|---|
| 鎖模力範圍 | 8 台機台,50 到 210 t:50 t 一台、120 t 一台、160 t 四台、210 t 兩台 | 決定零件投影面積是否鎖得住。 |
| 最大射出量 | 最大機台約 400 g | 決定零件加流道是否能一次射滿。 |
| 拉桿間距 | 最大 500 × 500 mm(最大機台) | 決定既有模座是否放得進拉桿之間。 |
| 模厚 最小/最大 | 150 到 550 mm(最大機台) | 移轉模具若超出此範圍,不改模就無法生產。 |
| 頂出行程與頂出力 | 深抽零件需要行程,剛性零件需要頂出力。 | |
| 標準可達公差 | 依圖面、材料收縮與量測基準評估,不以單一數字承諾 | 須以材料收縮、特徵尺寸與量測基準表達,不可用單一數字概括。 |
| 已驗證最小肉厚 | 薄壁聲明必須附上達成它的樹脂與零件才具可信度。 | |
| 最大零件尺寸 | 無單一固定值,依零件、模具、樹脂與投影面積評估 | 不能只由模板尺寸推論,取決於模具、樹脂與投影面積。 |
從詢價到量產
1 詢價與工程審查
您提供用途、材料需求、數量、成品重量,以及 CAD 或 3D 圖面或實體樣品。我方審查肉厚、脫模角、澆口位置、收縮與機台適配,3 個工作天內回覆哪些可行、哪些需要修改。
2 報價
模具費與零件單價分開報價。模具報價包含設計、材料、試模與樣品,僅不含稅。因您端設計變更所產生的修模,與我方模具修正分開報價。
3 模具設計與製造
設計審查在廠內以 SolidWorks 進行。完整模具設計與製造採 CNC 與 EDM,由依模具類型與設備能力挑選、並通過聚暘供應商評鑑的合作模具廠執行。模流分析依專案需求由合作廠執行,另行報價。模具鋼材依年用量與樹脂選用,模具壽命會連同條件一起說明,不以單一數字保證。
4 試模與樣品承認
既有模具試模約 3 到 5 天。樣品依圖面量測後送交您承認。因您端設計變更所產生的修改,與我方模具修正分開報價。
5 首件與量產
每次換模或換料後執行首件檢驗,之後進行製程巡檢與出貨檢驗。
6 包裝與出貨
標準包裝為 PE 袋加外箱。客製標籤、包裝與條碼依您提供的規格製作。報價條件為 FOB。